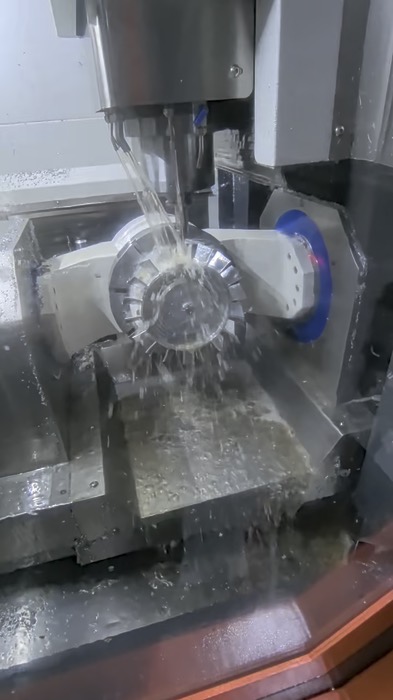
CNC multiasse
Lavorazione con tavola rotante
Accesso utensile intorno al pezzo in rotazione.
Hongye combina la lavorazione, la produzione di stampi e le attrezzature di ispezione in Xiamen. METIC coordina questioni di qualificazione all'estero, citazioni e comunicazione di progetto.
Questa pagina collega l'apparecchiatura mostrata al sito Xiamen di Hongye alle informazioni che un acquirente OEM ha bisogno per la qualificazione del fornitore. Non è una tolleranza di coperta, la capacità della macchina o il reclamo di certificazione. Invia il disegno controllato per confermare il percorso di processo e criteri di accettazione misurabili per la tua parte.
| Capacità osservata | Domanda di progetto adatta | Prove di concordare nella RFQ |
|---|---|---|
| Centri di lavorazione CNC | Le facce, le tasche e i fori richiesti possono essere raggiunti con una configurazione stabile? | Piano di processo, strategia datum e rapporto dimensionale per le caratteristiche di disegno-critico. |
| Wire EDM e EDM | I profili fini, le caratteristiche interne taglienti o i dettagli dell'utensile hanno bisogno di lavorazioni elettriche di scarico? | Disegno, materiale e spessore; metodo di misura concordato per le caratteristiche di taglio. |
| Grinding | Quali superfici hanno bisogno di un'operazione di finitura separata? | Dimensioni di finitura, requisiti di superficie e metodo di ispezione sul disegno rilasciato. |
| CMM e ispezione ottica | Quali caratteristiche richiedono la misurazione delle coordinate o senza contatto? | Revisione delle parti, dati, dimensione del campione, caratteristiche misurate e formato del rapporto. |
Le foto del workshop sotto le attrezzature documentali e le aree di lavoro. Una foto non verifica il viaggio della macchina, lo stato di calibrazione, una tolleranza specifica o un risultato di ispezione dell'ordine. Vedere esempi di produzione fotografati →
METIC non sostituisce un nome commerciale di stampo-acciaio per un altro senza rivedere lo standard richiesto, il certificato di fornitore e l'applicazione. Includere il grado esatto e la condizione sul disegno; un'alternativa citata ha bisogno di approvazione scritta dell'acquirente.
| Specifiche dell'acquirente | Informazioni per confermare | Prova di accettazione |
|---|---|---|
| Base e acciaio cavità | Grado e applicabile standard, fornitore, identificazione del calore o del lotto, condizione di consegna pre-indurita o ricottata. | Rapporto di prova dei materiali e campo di tracciabilità concordato prima dell'ordine. |
| Trattamento termico | Campo di durezza target, fase di trattamento, inserti colpiti e permesso distorsione o indennità di finitura. | Metodo di prova di durezza e portata di rapporto concordato per lo strumento specifico. |
| Trattamento superficiale o texture | Processo specificato, riferimento cosmetico, superfici protette e eventuali controlli dimensionali post-trattamento. | Criteri di campionamento o di riferimento e di ispezione approvati. |
Questa è una lista di controllo delle specifiche, non un reclamo che ogni grado, trattamento o certificazione è fornito o eseguito in-house. Rivedere la portata di produzione di stampi ad iniezione →
| Fase | Acquirente e allineare la fabbrica | Registrazione o decisione |
|---|---|---|
| Prima della costruzione dello strumento | Revisione parte, resina, conteggio cavità, interfaccia stampa, facce cosmetiche e dimensioni critiche. | Approvata applicazione di utensili e lista di problemi aperti. |
| Primo processo | Resina e condizioni di prova, quantità di campione, aspetto e controlli dimensionali. | Campioni di prova e il rapporto concordato; deviazioni record per la revisione. |
| Correzione e re-trial | Cambiamento proposto, proprietà dei costi e degli effetti sulle caratteristiche critiche o tempistiche. | Cambiamento approvato dall'acquirente e prova di ispezione o campione fresco, se necessario. |
| Accettazione finale | Campione approvato, revisione di disegno, pacchetto report, ricambi e portata di spedizione. | Criteri di accettazione scritta e consegna. |
| Risultato non conforme | Come vengono identificate le parti interessate, l'autorità di disposizione, la rielaborazione o la sostituzione e l'estensione di rete. | Azione correttiva concordata e approvazione del compratore prima del rilascio. |
Il tempo di consegna è tipicamente 7–25 giorni a seconda di materiale, quantità, finitura e ispezione. Gli orari di costruzione e di prova sono citati separatamente contro la parte e la portata degli utensili. Nessun ciclo di prova fisso è implicito da questo tavolo. Leggi il CMM e la guida di ispezione →
Otto video reali di lavorazione. Seleziona un video per vedere il processo.
Accesso utensile intorno al pezzo in rotazione.
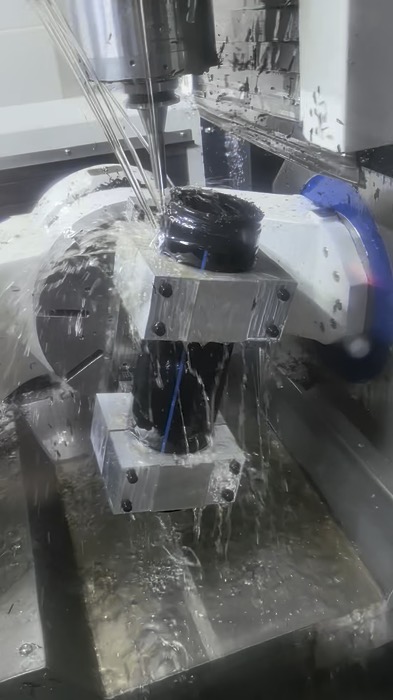
Più facce lavorate in un solo piazzamento.
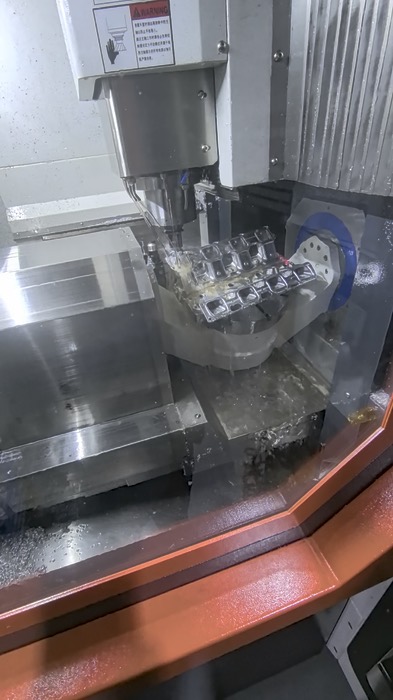
Fresatura di dettagli ripetuti su un pezzo metallico.
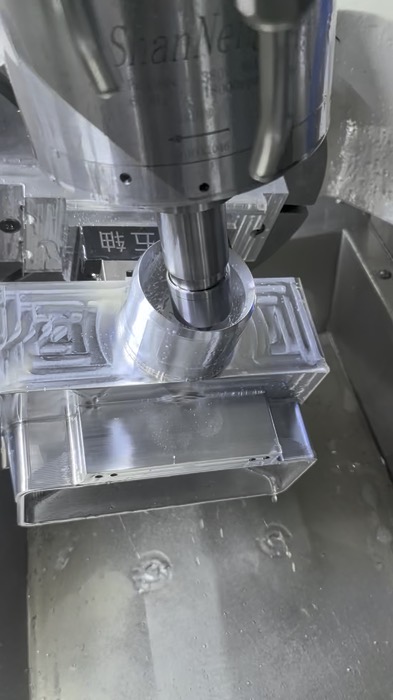
Lavorazione di una forma metallica sagomata.
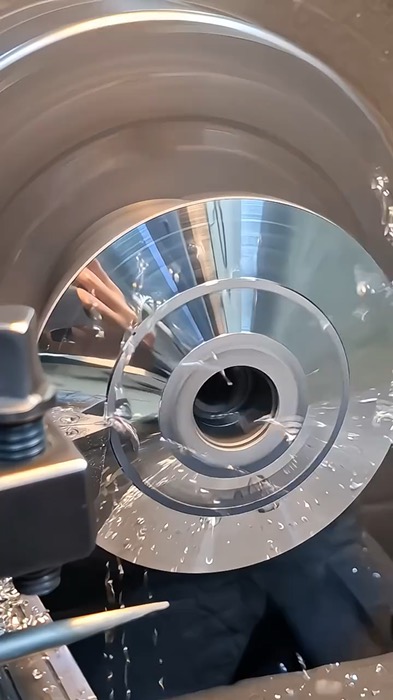
Tornitura di un componente rotante.
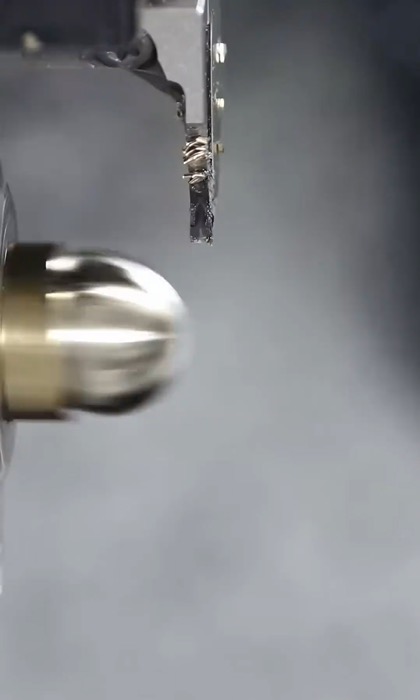
Tornitura di una forma metallica.
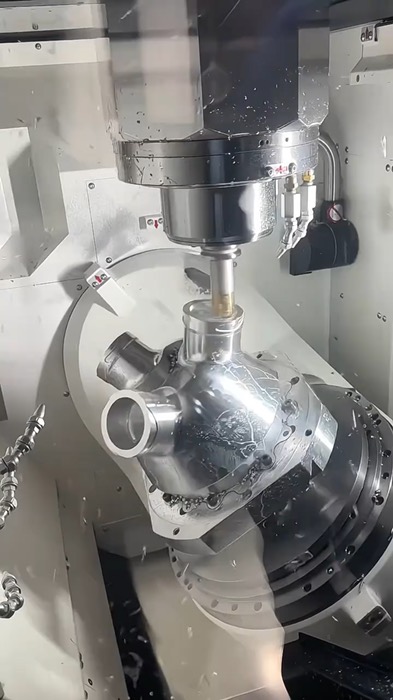
Posizionamento rotante per dettagli inclinati.
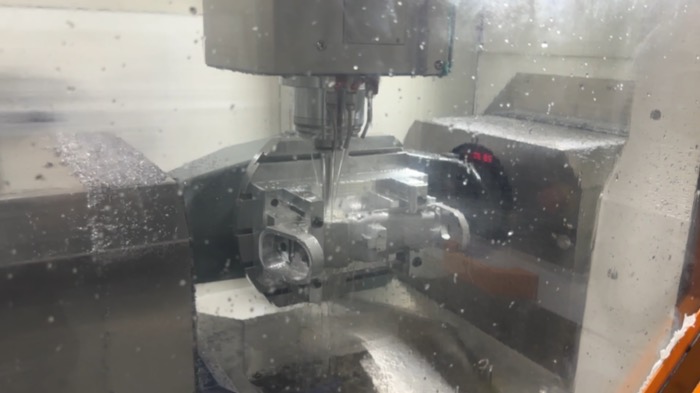
Vista più ampia della configurazione di taglio.
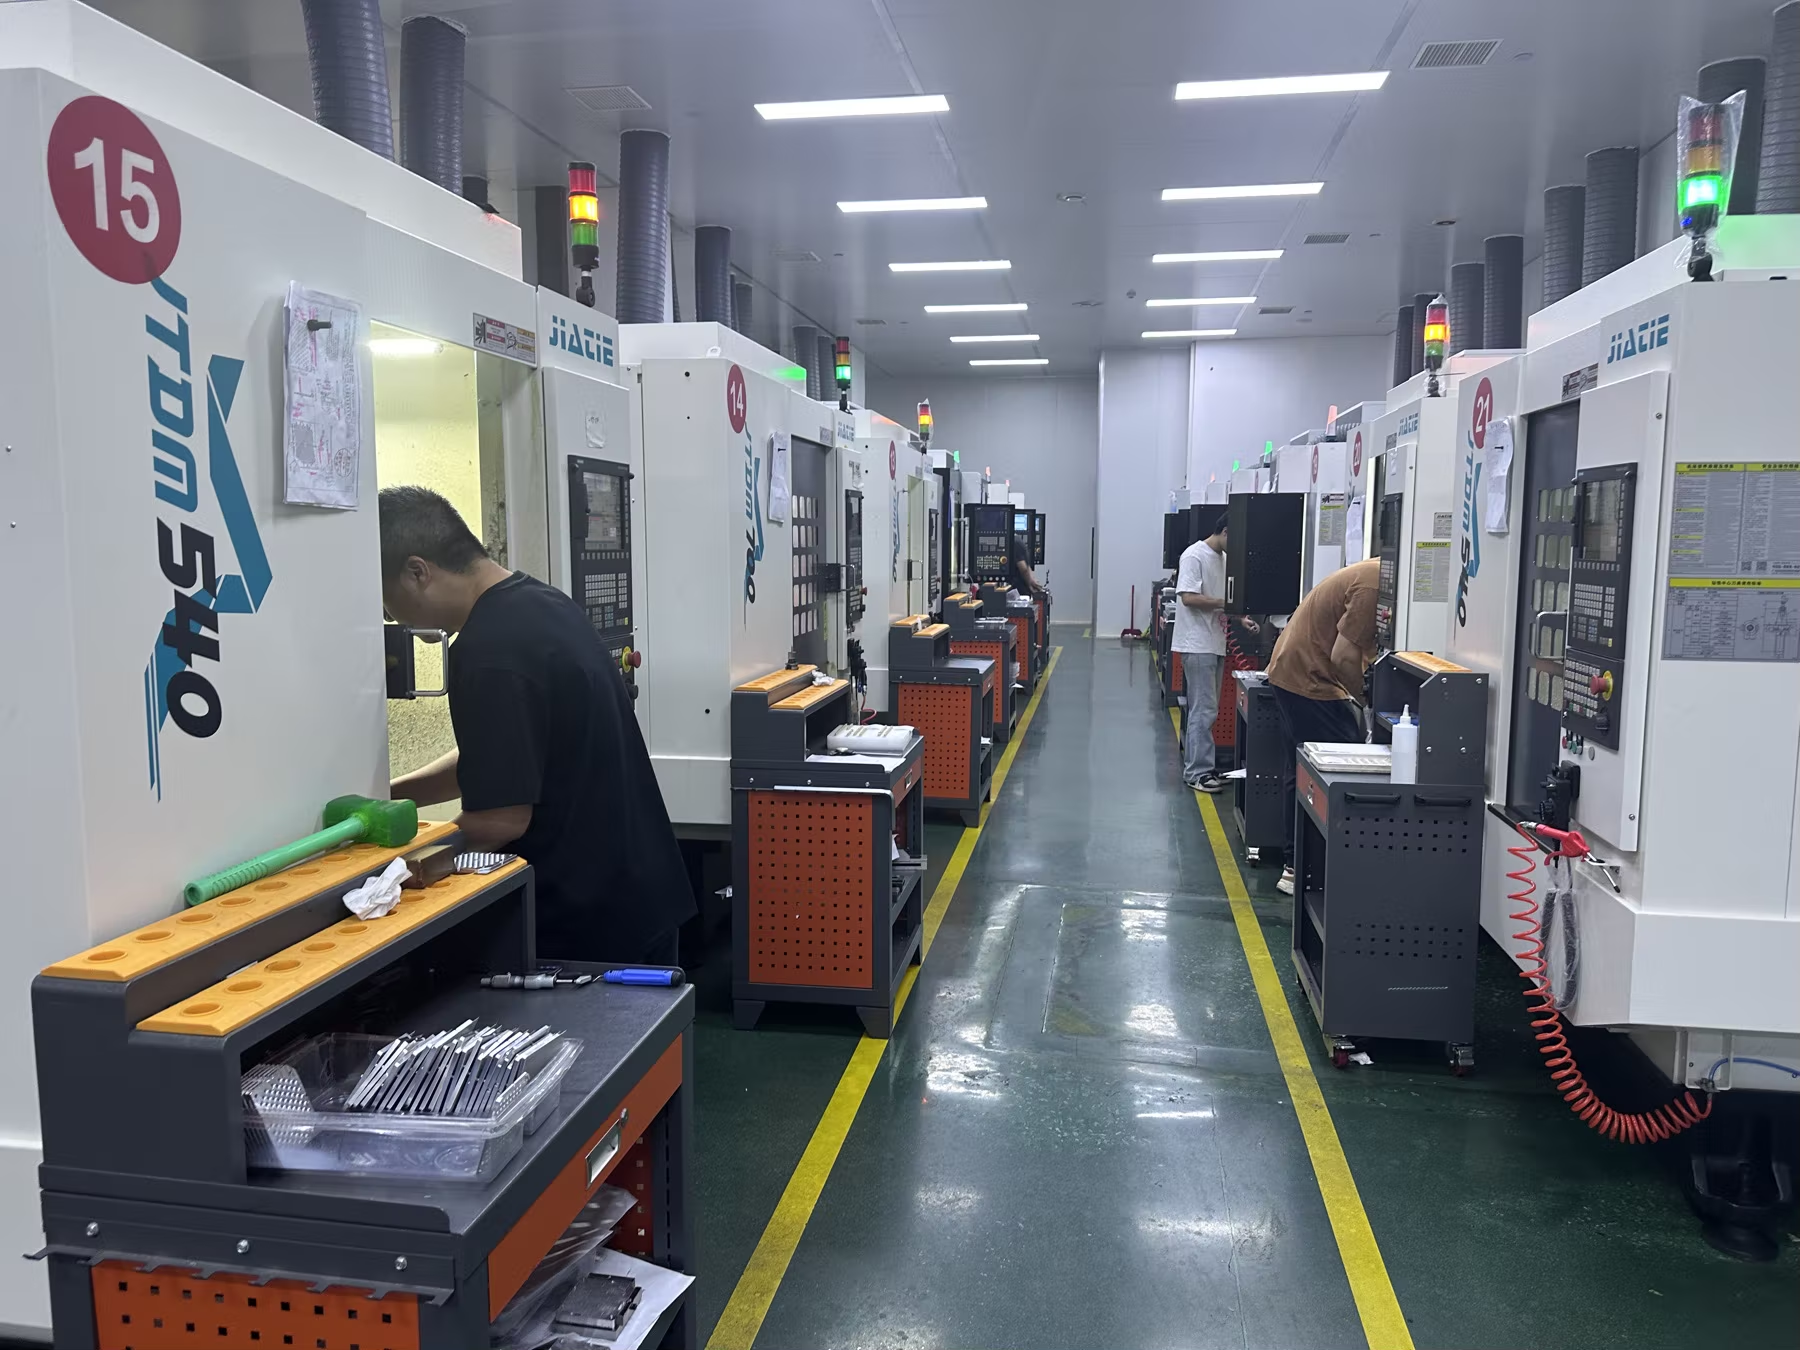
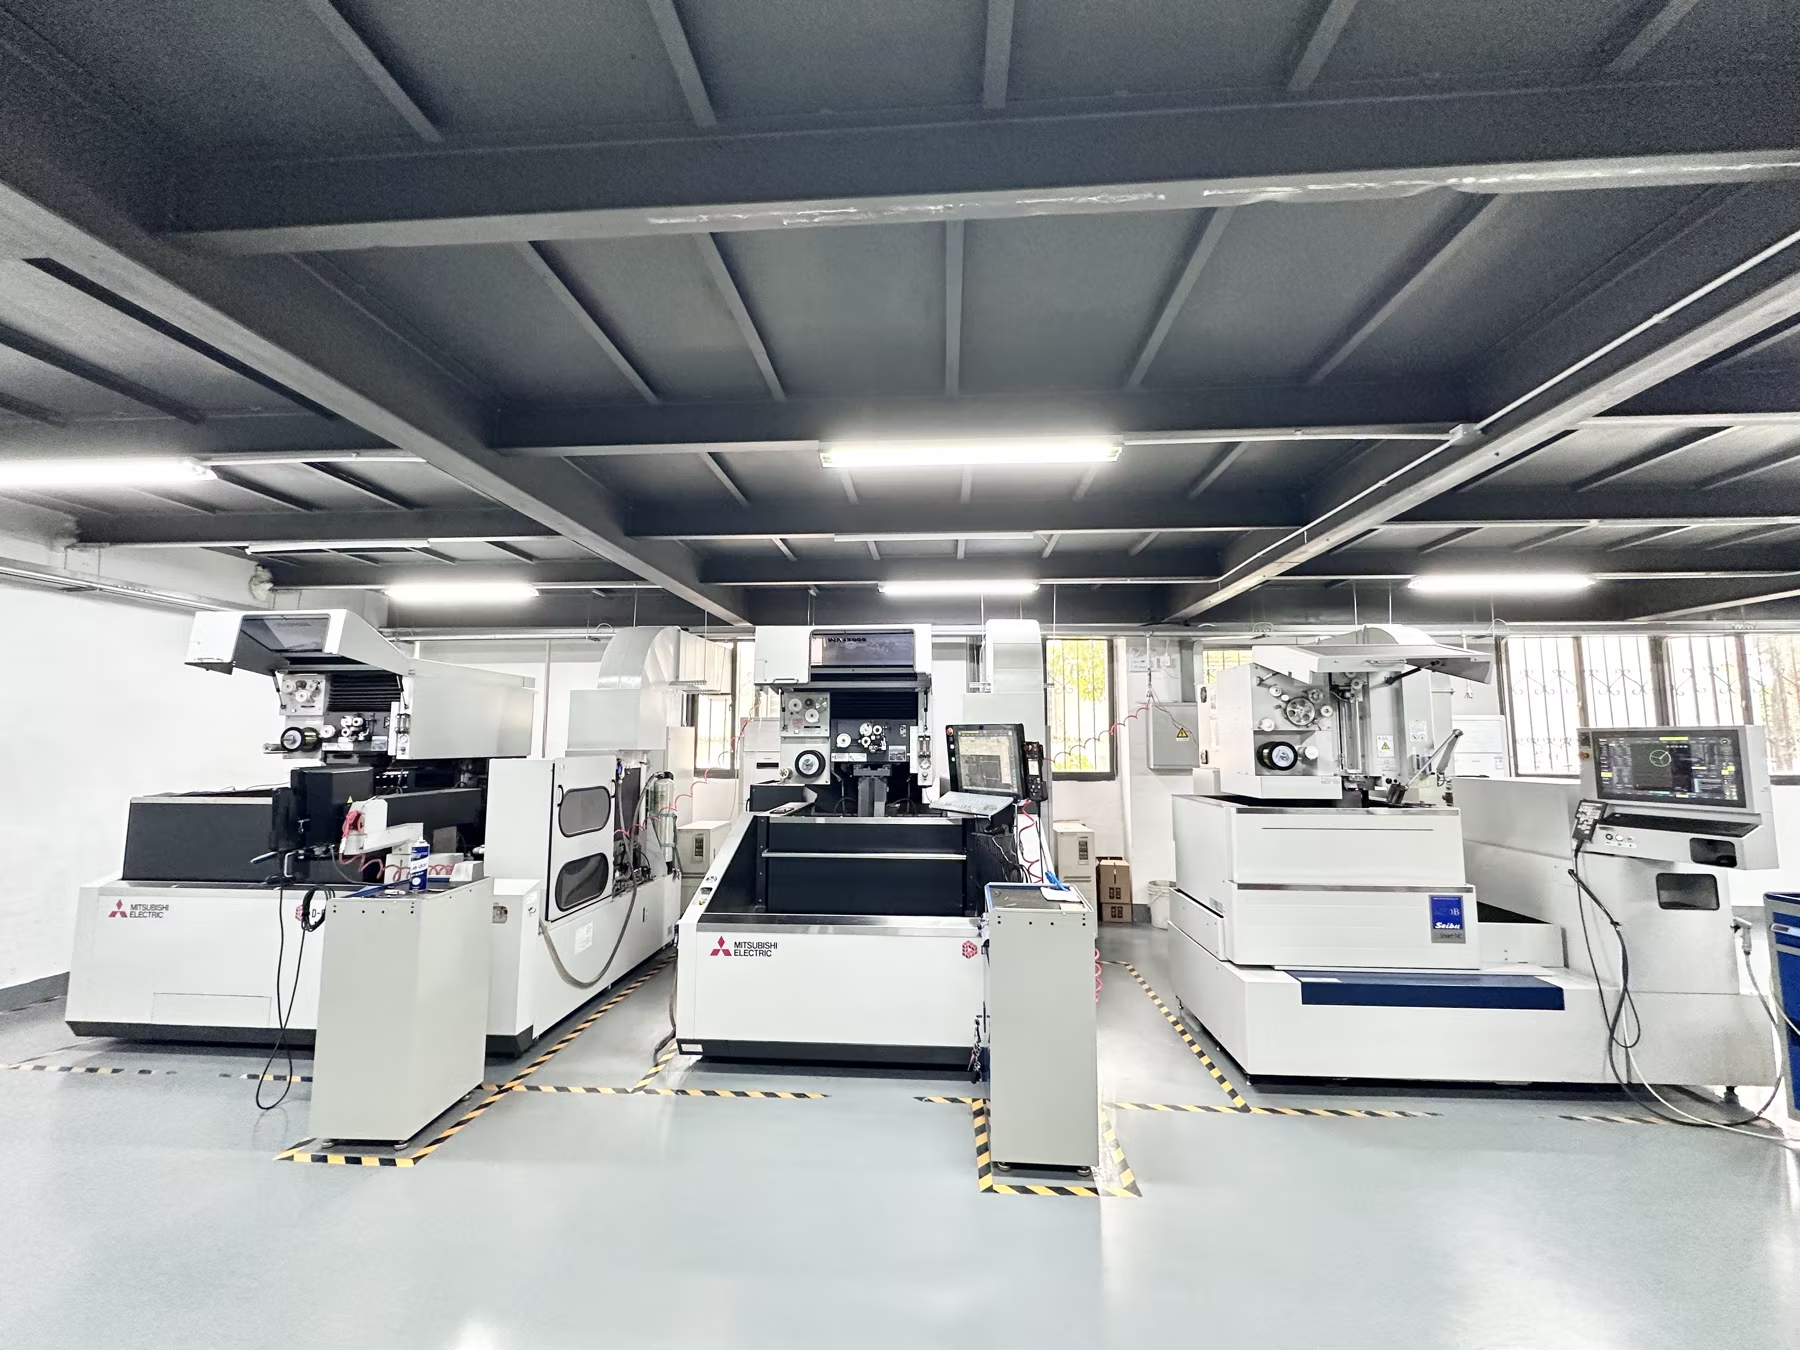
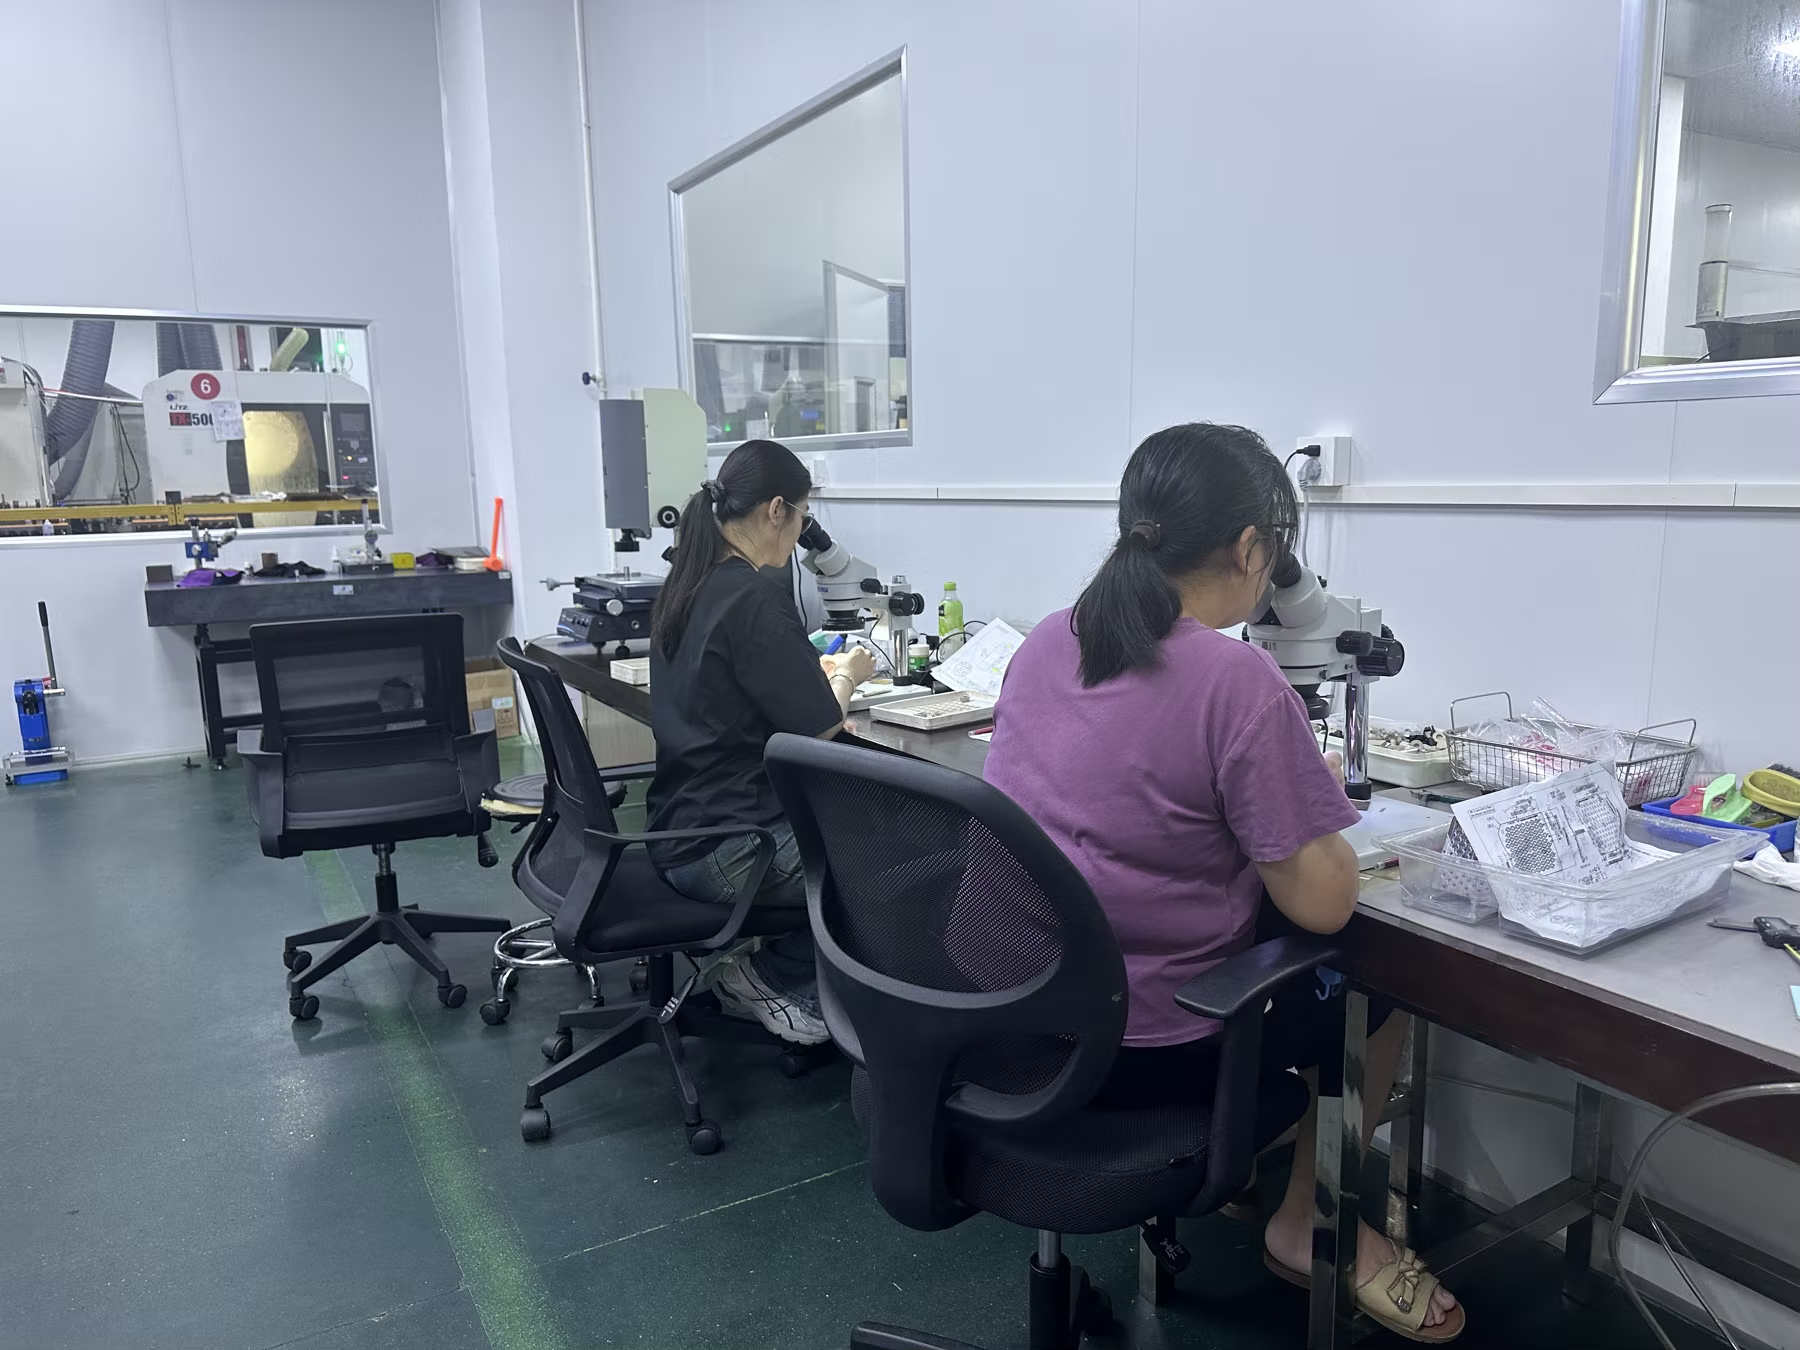
I centri di lavoro supportano superfici prismatiche e complesse. Le caratteristiche ad alta precisione vengono esaminate contro la geometria, la configurazione e il metodo di ispezione.
La lavorazione elettrica di scarico supporta le caratteristiche di utensili e parti che sono difficili da produrre con utensili di taglio convenzionali.
Il taglio del filo supporta profili fini e caratteristiche di utensili. Le tolleranze realizzabili richiedono la revisione del profilo, del materiale, dello spessore e del piano di misura.
La rettifica supporta superfici piane, cilindriche e bore controllate quando il disegno richiede dimensioni o finitura più strette.
L'ispezione CMM viene utilizzata per le caratteristiche geometriche adeguate, le relazioni datum e i controlli dimensionali documentati.
I sistemi ottici supportano caratteristiche piccole e complesse in cui la misurazione non contatto o basata sull'immagine è appropriata.
L'attrezzatura da sola non conferma che un disegno può essere fabbricato. Materiale, accesso alle caratteristiche, strategia di configurazione, stabilità termica, progettazione dell'apparecchio, selezione degli strumenti e incertezza di misura influenzano tutti il risultato finale.
Per la qualificazione del fornitore, identificare le caratteristiche che più importanti e le prove che si aspettano: ispezione del campione, report dimensionale, certificato materiale o altra documentazione specifica del progetto.
Confronta fresatura CNC, tornitura, 3 assi e 5 assi percorsi →
Leggi l'ispezione di lavorazione CNC e la guida di report CMM →
| Processo | Cosa determina la fattibilità | Che cosa l'acquirente dovrebbe richiedere |
|---|---|---|
| Lavorazione CNC | Materiale, dimensione delle caratteristiche, portata, configurazioni, effetti termici e strategia datum. | Tolleranze critiche sul disegno rilasciato e un piano di ispezione specifico. |
| EDM del cavo | Materiale e spessore, geometria del profilo, accesso al filo e passaggi di finitura. | Tolleranza del profilo e metodo concordato di misurarlo. |
| ispezione CMM | Accesso alla sonda, configurazione del dato, incertezza dell'ambiente e della misura. | Lista delle caratteristiche misurate, quantità di campione e formato report. |
Non trattare le specifiche della macchina o la risoluzione CMM come una tolleranza di parte garantita. Hongye valuta il disegno effettivo prima che METIC confermi un piano di tolleranza o accettazione manufacturable.
Condividere i requisiti di disegno e di riqualificazione dei fornitori.