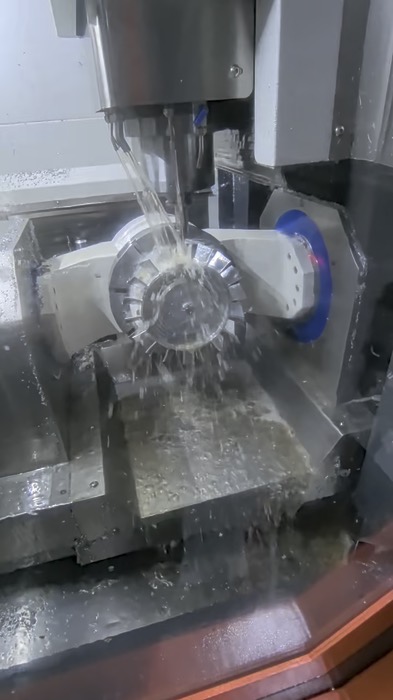
CNC multiaxe
Usinage sur plateau rotatif
Accès de l’outil autour d’une pièce en rotation.
Hongye combine des équipements d'usinage, de fabrication de moules et d'inspection en Xiamen. METIC coordonne les questions de qualification à l'étranger, les devis et la communication des projets.
Cette page relie l'équipement montré sur le site Xiamen de Hongye aux informations dont un acheteur d'OEM a besoin pour la qualification du fournisseur. Il ne s'agit pas d'une allégation de tolérance générale, de capacité de la machine ou de certification. Envoyez le dessin contrôlé pour confirmer l'itinéraire du processus et des critères d'acceptation mesurables pour votre pièce.
| Capacité observée | Question de projet appropriée | Preuve d'un accord dans la RFQ |
|---|---|---|
| Centres d'usinage CNC | Peut-on atteindre les visages, les poches et les trous requis avec une installation stable? | Plan de processus, stratégie de référence et rapport dimensionnel pour les caractéristiques critiques de dessin. |
| Fil EDM et EDM | Est-ce que des profils fins, des caractéristiques internes pointues ou des détails d'outillage ont besoin d'usinage à décharge électrique? | Dessin des caractéristiques, matériau et épaisseur; méthode de mesure convenue pour les caractéristiques de coupe. |
| Broyage | Quelles surfaces ont besoin d'une opération de finition séparée? | Taille de finition, exigence de surface et méthode d'inspection sur le dessin rejeté. |
| CMM et contrôle optique | Quelles caractéristiques nécessitent une mesure coordonnée ou sans contact? | Révision des parties, données, taille de l'échantillon, caractéristiques mesurées et format de rapport. |
Les photos de l'atelier ci-dessous documentent l'équipement et les domaines de travail. Une photo ne vérifie pas le déplacement de la machine, l'état d'étalonnage, une tolérance spécifique ou le résultat d'inspection d'une commande. Voir les exemples de production photographiés →
METIC ne remplace pas un nom commercial en acier moulé par un autre sans examiner la norme, le certificat de fournisseur et la demande demandée. Inclure la qualité exacte et la condition sur le dessin; une alternative citée doit être approuvée par écrit par l'acheteur.
| Spécification de l'acheteur | Informations à confirmer | Preuves d'acceptation |
|---|---|---|
| Acier à base et cavité | Classe et norme applicable, fournisseur, identification de la chaleur ou du lot, état de livraison pré-durci ou recuit. | Le rapport d'essai des matériaux et la portée de traçabilité ont été approuvés avant l'ordre. |
| Traitement thermique | La plage de dureté de la cible, l'étape de traitement, les inserts affectés et l'autorisation de distorsion ou d'usinage de finition. | La méthode d'essai de dureté et la portée du rapport sont convenues pour l'outil spécifique. |
| Traitement ou texture de surface | Processus spécifié, référence cosmétique, surfaces protégées et tout contrôle dimensionnel après traitement. | Échantillon approuvé ou critères de référence et d'inspection. |
Il s'agit d'une liste de vérification des spécifications, et non d'une allégation selon laquelle chaque grade, traitement ou certification est stocké ou effectué à l'interne. Examiner le champ de fabrication du moule d'injection →
| Étape | Alignement de l'acheteur et de l'usine | Enregistrement ou décision |
|---|---|---|
| Avant la construction de l'outil | Révision de pièces, résine, nombre de cavités, interface de presse, faces cosmétiques et dimensions critiques. | Portée d'outillage approuvée et liste ouverte. |
| Premier procès | Résine d'essai et conditions, quantité d'échantillon, apparence et contrôles dimensionnels. | Les échantillons d'essai et le rapport convenu; les écarts enregistrés aux fins d'examen. |
| Correction et nouveau procès | Changement proposé, propriété des coûts et effet sur les caractéristiques critiques ou le calendrier. | Changement approuvé par l'acheteur et échantillon frais ou preuve d'inspection au besoin. |
| Acceptation définitive | Échantillon approuvé, révision du dessin, déclaration, pièces de rechange et portée d'expédition. | Critères d'acceptation écrits et transfert de livraison. |
| Résultat non conforme | La façon dont les parties touchées sont identifiées, l'autorité de disposition, le retravail ou le remplacement et la portée des essais. | Mesures correctives convenues et approbation de l'acheteur avant la libération. |
Les délais de production sont généralement de 7 à 25 jours selon le matériel, la quantité, la finition et l'inspection. Les calendriers de construction de moules et d'essai sont indiqués séparément en fonction de la partie et de la portée de l'outillage. Ce tableau n'implique aucun cycle d'essai fixe. Lire le CMM et le guide d'inspection →
Huit vidéos réelles d’usinage. Sélectionnez une vidéo pour voir le procédé.
Accès de l’outil autour d’une pièce en rotation.
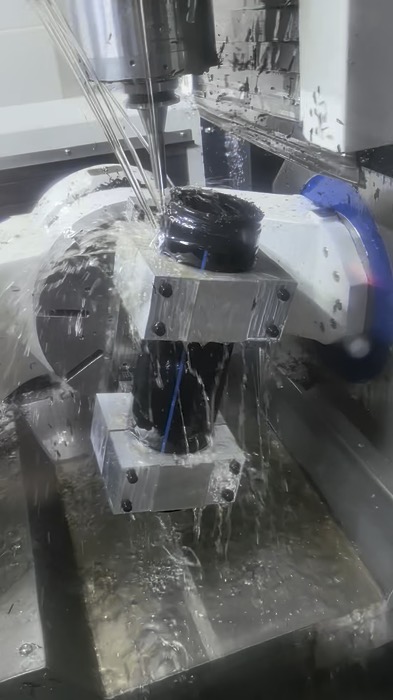
Plusieurs faces usinées dans un même montage.
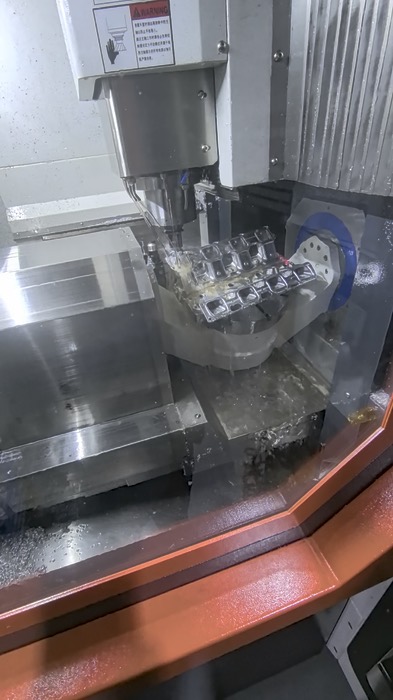
Usinage de formes répétées sur une pièce métallique.
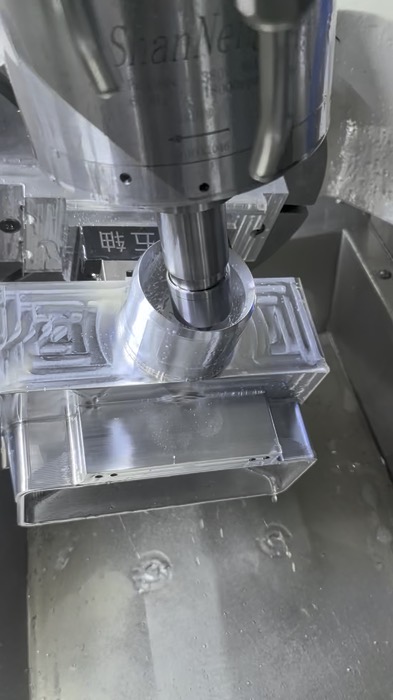
Usinage d’une forme métallique profilée.
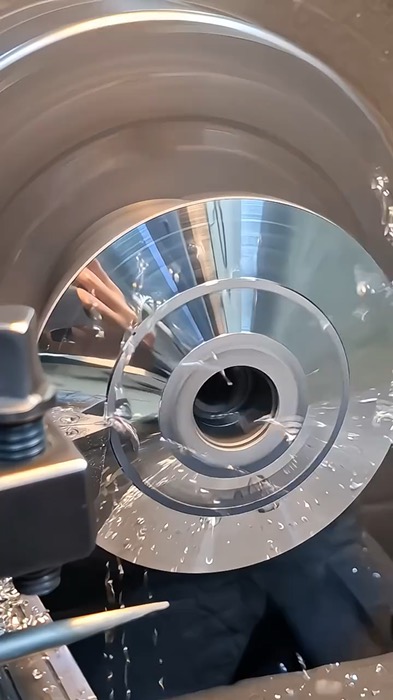
Tournage d’un composant en rotation.
Tournage d’une forme métallique.
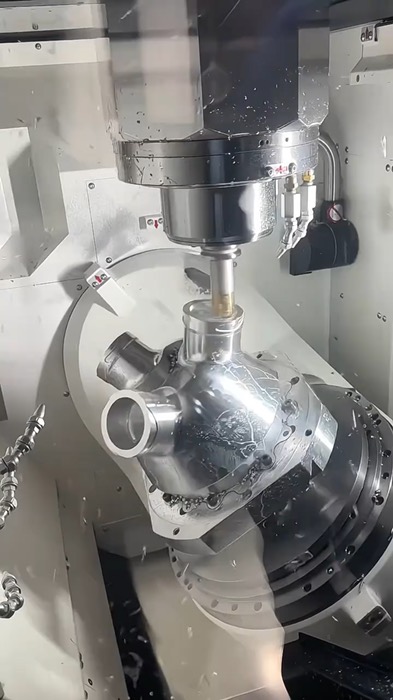
Positionnement rotatif pour des formes inclinées.
Vue plus large de l’installation d’usinage.
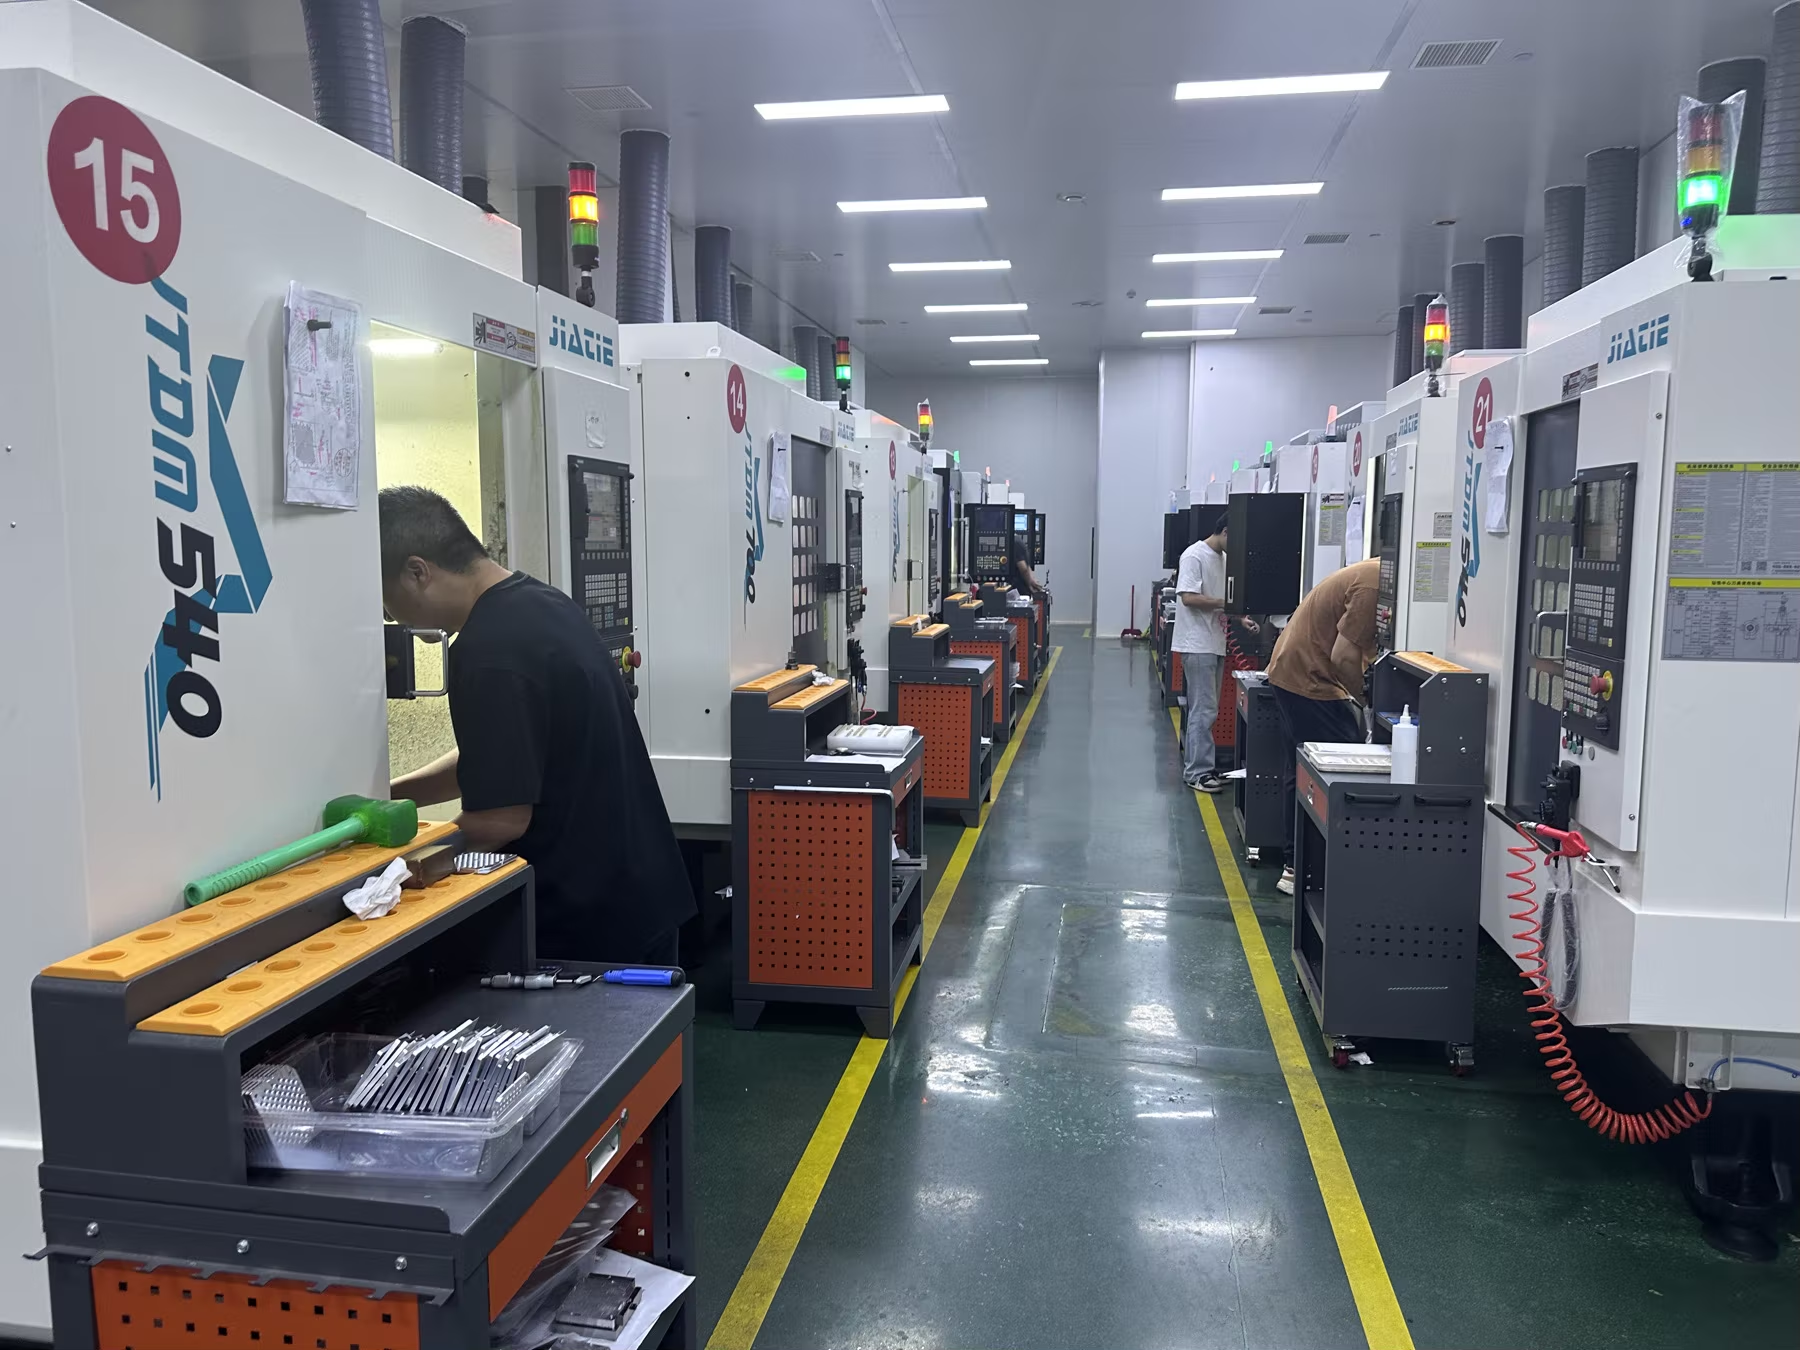
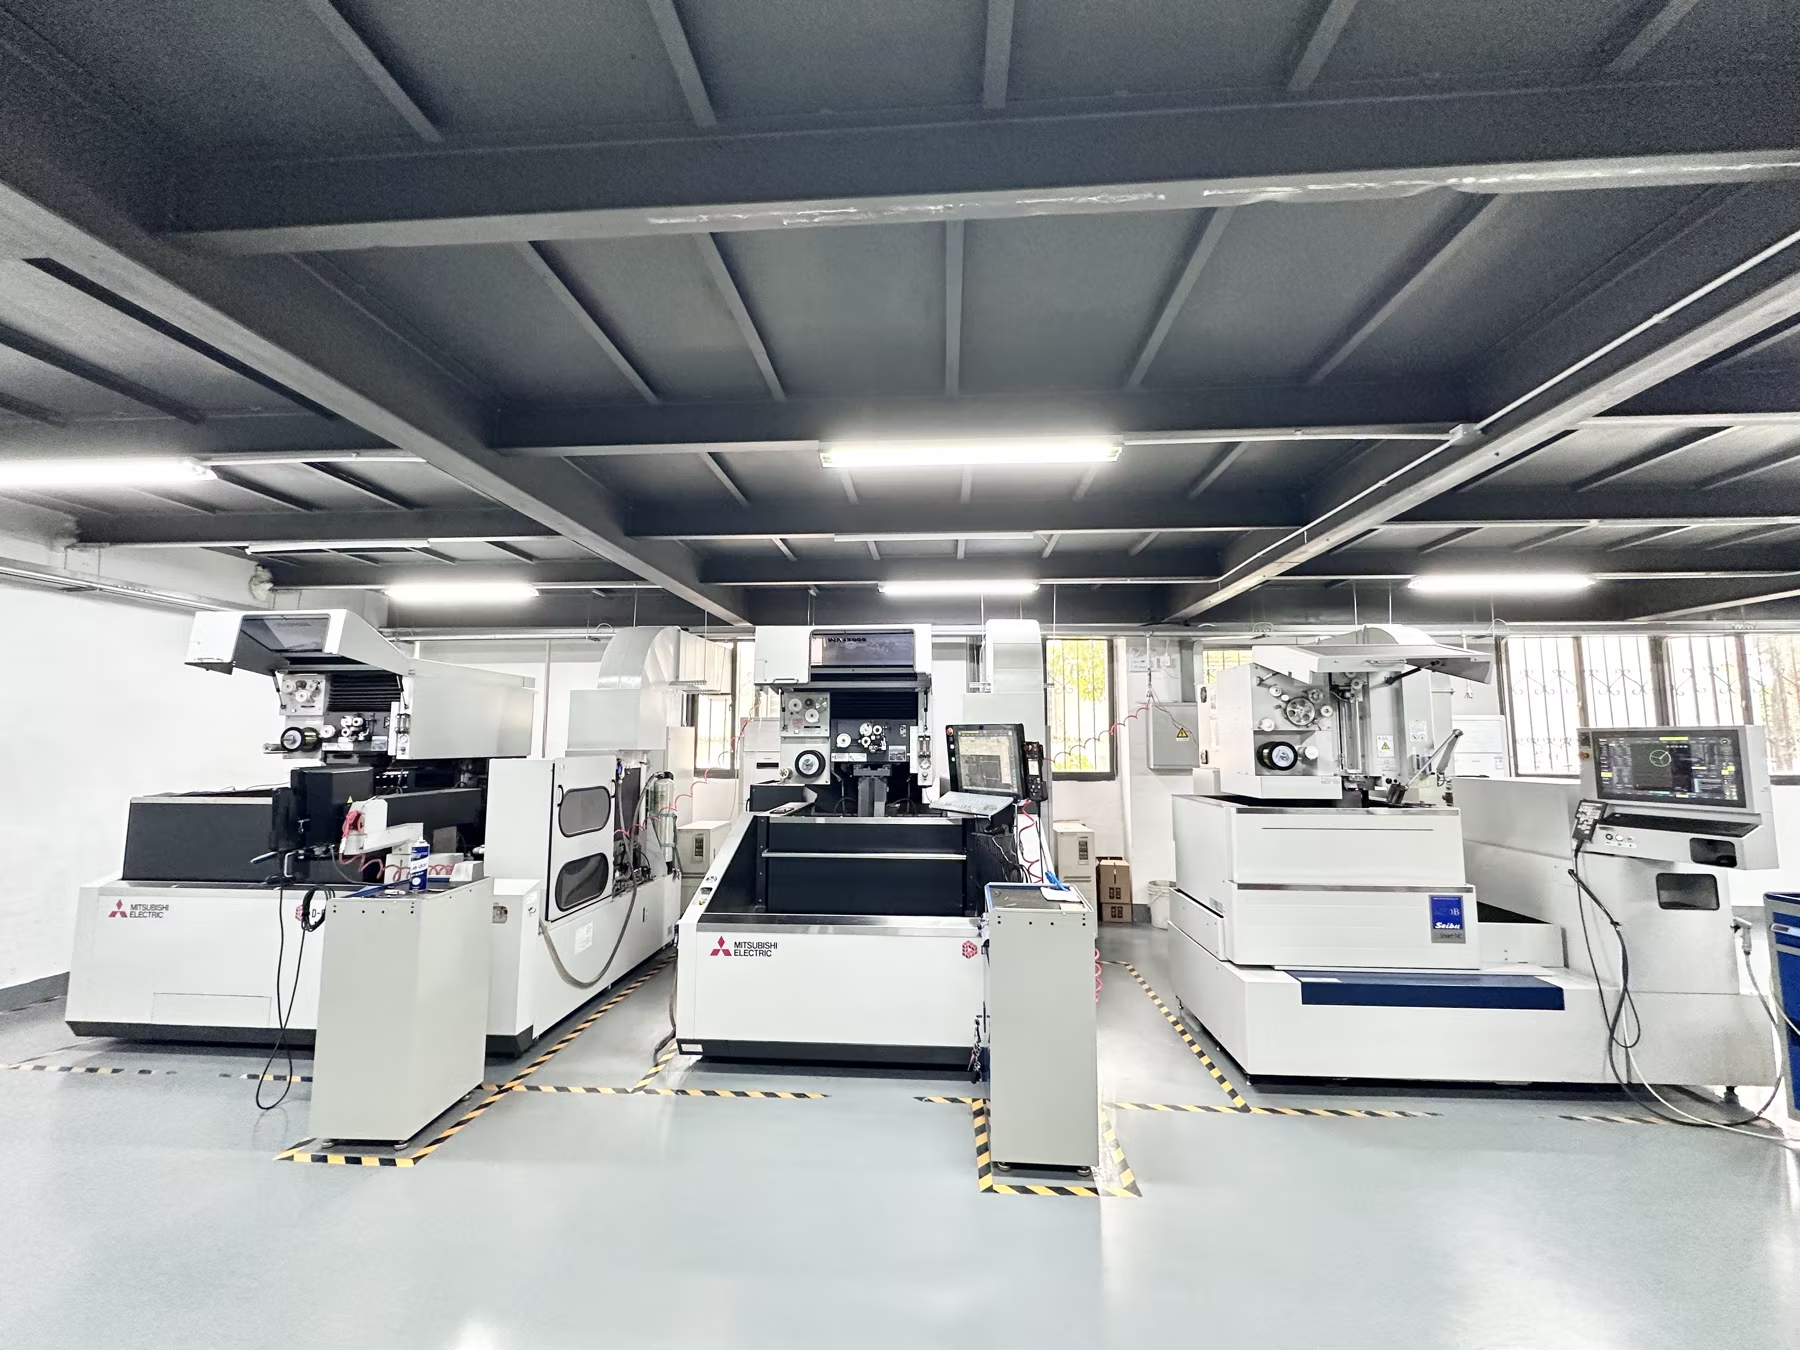
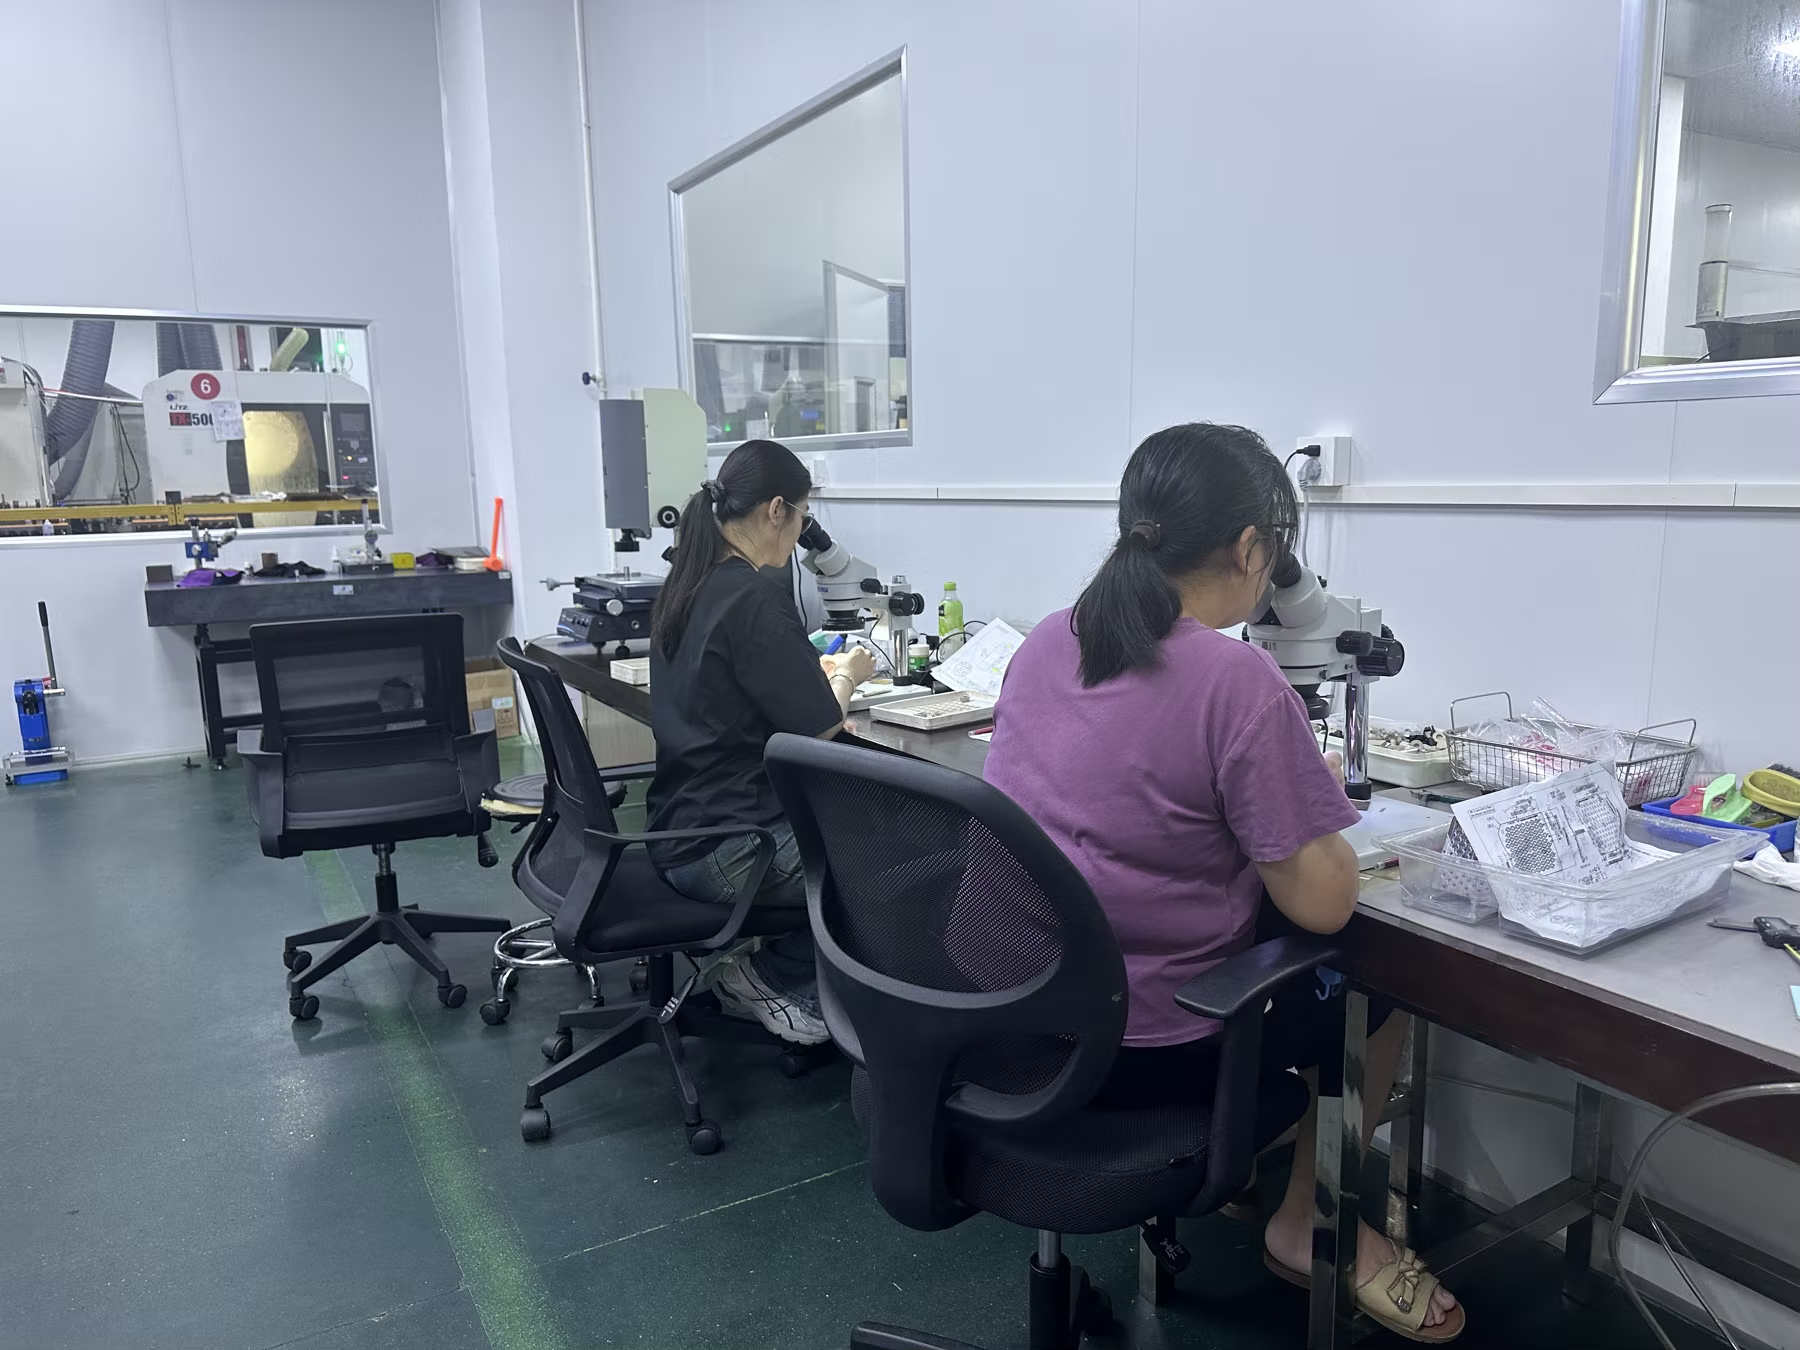
Les centres d'usinage supportent des surfaces prismatiques et complexes. Les caractéristiques de haute précision sont examinées en fonction de la géométrie des pièces, de la configuration et de la méthode d'inspection.
L'usinage à décharge électrique supporte l'outillage et les caractéristiques des pièces qui sont difficiles à produire avec les outils de coupe classiques.
La coupe de fil supporte les profilés fins et les fonctions d'outillage. Les tolérances réalisables nécessitent un examen du profil, du matériau, de l'épaisseur et du plan de mesure.
Le broyage supporte les surfaces planes, cylindriques et alésées contrôlées lorsque le dessin nécessite une taille ou une finition plus serrées.
L'inspection du CMM est utilisée pour les caractéristiques géométriques appropriées, les relations de référence et les vérifications de dimension documentées.
Les systèmes optiques prennent en charge des caractéristiques petites et complexes où la mesure sans contact ou basée sur l'image est appropriée.
L'équipement seul ne confirme pas qu'un dessin peut être fabriqué. Le matériau, l'accès aux fonctionnalités, la stratégie de configuration, la stabilité thermique, la conception des fixations, la sélection des outils et l'incertitude de mesure affectent tous le résultat final.
Pour la qualification des fournisseurs, identifiez les caractéristiques qui comptent le plus et les preuves que vous attendez : l'inspection d'échantillons, le rapport dimensionnel, le certificat matériel ou toute autre documentation propre au projet.
Comparer Fraisage CNC, tournage, itinéraires 3 axes et 5 axes →
Lire l'inspection d'usinage CNC et le guide de rapport du CGM →
| Processus | Ce qui détermine la faisabilité | Ce que l'acheteur devrait demander |
|---|---|---|
| usinage CNC | Matériel, taille des caractéristiques, portée, configurations, effets thermiques et stratégie de référence. | Tolérances critiques sur le dessin rejeté et un plan d'inspection spécifique. |
| Fil EDM | Matériel et épaisseur, géométrie du profil, accès au fil et passes de finition. | Tolérance du profil et méthode de mesure convenue. |
| Contrôle CMM | Accès aux sondes, configuration des données, environnement et incertitude de mesure. | Liste des caractéristiques mesurées, quantité de l'échantillon et format de rapport. |
Ne traitez pas les spécifications de la machine ou la résolution du CMM comme une tolérance garantie. Hongye passe en revue le dessin réel avant de confirmer un plan de tolérance ou d'acceptation.
Partager les exigences de dessin et de qualification du fournisseur.